

Postopek brizganja vključuje predvsem plastificiranje, zapiranje kalupov, vpenjanje kalupov pod visokim{0}}tlakom,injekcijo, zadrževanje tlaka, hlajenje in oblikovanje ter odpiranje kalupa in odstranjevanje izdelka, kot je prikazano na sliki 1-8. Zgornji postopek se ponavlja ciklično, kot je prikazano na sliki 1-9, kar omogoča, da proizvodnja brizganja poteka neprekinjeno.
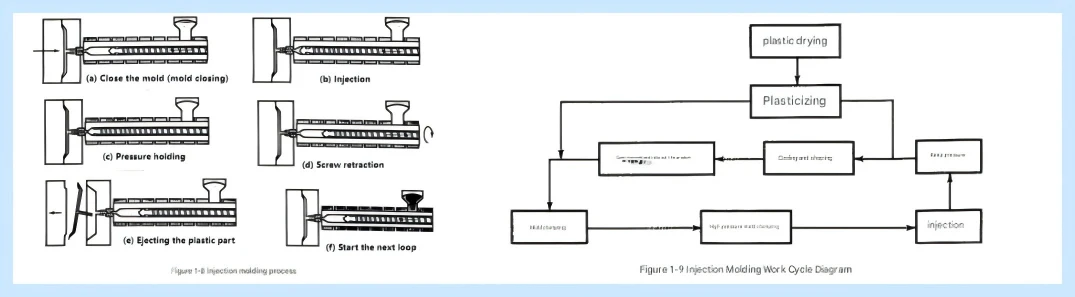
Glavni koraki v zgornjem postopku vključujejo naslednje:
Plastificiranje plastike (taljenje)
Plastifikacija se nanaša na pripravljalni postopek pred oblikovanjem, njegove glavne zahteve pa so: segrevanje plastike na stabilno temperaturo; temperatura in komponente morajo biti enotne in sposobne zagotoviti dovolj taline z zadostno količino v določenem času; plastika mora biti kontrolirana pri najnižji temperaturi.
Ko je vijak v pred-stanju plastificiranja, se po vrtenju naprej-in-nazaj plastični material postopoma iztisne iz zadnjega dela vijaka in to kopičenje se zbere v prostoru na sprednji strani vijaka ter tvori talino, ki bo vzpostavila pritisk proti protipovratnemu ventilu. Ta pritisk se imenuje protitlak. Med vrtenjem vijaka je pod ustreznim delovnim tlakom ali kompresijsko silo, da se vrti nazaj, in vrtenje se nadaljuje, dokler se izmerjeni hod krmilnega vijaka ne ustavi. Ta postopek se imenuje merjenje ali kvantifikacija.
Zaradi različnih stopenj plastificiranja, ki jih povzročajo različne zgodovinske poti toplote, imajo materiali tudi tri agregacijska stanja: trdno naravno agregacijsko stanje, viskozno tekoče in pol-trdno stanje ter staljeno stanje. Glede na vijak je razdeljen na trdni transportni del, kompresijski del in merilni del. Material je med postopkom hranjenja podvržen absorpciji in prenosu toplote s prevajanjem. Na tej stopnji je glavni učinek vijaka transportno delovanje. Toplota materiala izvira predvsem iz segrevanja cevi in toplote, ki nastane pri vrtenju vijaka, kar lahko skrajša cikel oblikovanja in poveča hitrost vijaka za izboljšanje kakovosti.
Polnjenje votline kalupa
Ko je plastika segreta, pod pritiskom, plastificirana in teče v cevi stroja za brizganje, bo vijak skozi sistem za vbrizgavanje vbrizgal talino v votlino kalupa. Ta postopek se imenuje polnjenje kalupa.
Postopek polnjenja je razdeljen na tri stopnje: stopnja pretoka, stopnja zadrževanja tlaka in odpiranje votline kalupa. Ko se začne polnjenje kalupa, je dosežen čas od odprtja votline kalupa do približno 95 % polnjenja. Po tem, po zaključku, lahko pride do težav pri polnjenju, učinkovitost proizvodnje pa je lahko nizka. Vendar pa lahko med dejanskimi situacijami pride do napak, če pogoji oblikovanja niso ustrezni.
① Prehitra hitrost, prezgodnje strižno redčenje. Ko se plastika razreže in spremeni zaradi hitre uporabe, bo obstajala v cevasti obliki na dnu soda. Ker je upor proti pretoku tekočine nizek, se bo lokalna viskoznost povečala pod vplivom adhezije, kar lahko povzroči spremembo stopnje fuzije in temperature. Zato se na stopnji nadzora pretoka polnjenje izvaja pod relativno nizkim tlakom v votlini. Poleg tega je na stopnji nadzora pretoka zaradi visoke -hitrosti polnjenja rezalni upor taline znatno zmanjšan na pričakovanem svetlem območju, medtem ko je učinek hlajenja nejasen in stopnja izkoristka hlajenja je nejasna. To je pomanjkljivost izbire visoke-uporabe hitrosti.
② Prenizka hitrost, nezadostna toplota povzroči nezadostno regulacijo hitrosti. Ko je hitrost prenizka, je oprijem cevi večji, upor pretoka večji in tlak pretoka večji. Zaradi dolgega kontaktnega časa med staljeno plastiko in kalupom postane pretok počasnejši, toplota se hitreje razprši in se zdi nezadostna, odvajanje toplote je hudo in se zdi kot zamrznjena plast, skupaj z oprijemom več plasti viskoznih pretočnih plasti postane strjevalna plast debelejša, kar dodatno poveča odpornost viskozne plasti in upor proti pretoku.
Zadrževanje pritiska
Namen stopnje zadrževalnega tlaka je neprekinjen pritisk na staljeno plastiko s pomočjo vijaka, s čimer se talina stisne in poveča gostota plastike, da se kompenzira njeno krčenje. Med stopnjo zadrževalnega tlaka je protitlak visok, ker je votlina kalupa že napolnjena s staljeno plastiko. Med tem postopkom stiskanja se lahko vijak stroja za brizganje premika naprej le počasi in rahlo, pretok plastike pa je tudi relativno počasen; ta tok se imenuje tok zadrževalnega tlaka. Ker se staljena plastika hitro strdi zaradi ohlajanja s stenami kalupne votline med stopnjo zadrževalnega tlaka, se hitro poveča tudi viskoznost taline, kar povzroči znaten upor v kalupni votlini. V poznejših fazah zadrževalnega tlaka se gostota staljene plastike še naprej povečuje in plastični del postopoma dobiva obliko. Stopnja zadrževalnega tlaka se nadaljuje, dokler se vrata ne strdijo in zatesnijo, pri čemer tlak v votlini kalupa doseže najvišjo vrednost.
Med stopnjo zadrževalnega tlaka ima plastika zaradi razmeroma visokega tlaka delno stisljive lastnosti. V območjih z višjim pritiskom je plastika gostejša; na območjih nižjega tlaka je plastika bolj porozna in manj gosta. Zato se porazdelitev gostote spreminja z lokacijo in časom. Med postopkom zadrževalnega tlaka je stopnja plastičnega pretoka izjemno nizka in pretok nima več prevladujoče vloge; tlak postane glavni dejavnik, ki vpliva na proces zadrževalnega tlaka. Med postopkom zadrževalnega tlaka je plastika napolnila votlino kalupa in talina, ki se postopoma strjuje, deluje kot medij za prenos pritiska. Tlak v votlini kalupa se prenaša na površino stene votline kalupa skozi plastiko in obstaja težnja, da se kalup odpre, zato je za vpenjanje kalupa potrebna zadostna vpenjalna sila. V normalnih okoliščinah bo ekspanzijska sila rahlo odprla kalup, kar pomaga pri odzračevanju kalupa; če pa je ekspanzijska sila prevelika, je enostavno povzročiti robove, prelivanje ali celo odpreti kalup. Zato je pri izbiri stroja za brizganje treba izbrati stroj za brizganje z dovolj veliko vpenjalno silo, ki preprečuje pozitivno raztezanje in učinkovito zadržuje pritisk.

Hlajenje in oblikovanje
Pri kalupih za brizganje je zelo pomembna zasnova hladilnega sistema. To je zato, ker je mogoče preprečiti deformacijo oblikovanega plastičnega izdelka zaradi zunanje sile po odstranitvi iz kalupa le, če je ohlajen in strjen do določene togosti. Ker čas hlajenja predstavlja približno 70 %–80 % celotnega cikla oblikovanja, lahko dobro-zasnovan hladilni sistem znatno skrajša čas oblikovanja, izboljša produktivnost brizganja in zmanjša stroške. Slabo zasnovan hladilni sistem bo podaljšal čas oblikovanja in povečal stroške; neenakomerno ohlajanje lahko dodatno povzroči zvijanje in deformacijo plastičnih izdelkov.
Glede na poskuse se toplota iz taline, ki vstopa v kalup, razprši v približno dveh delih: 5 % toplote se prenese v atmosfero s sevanjem in konvekcijo, medtem ko se preostalih 95 % prenese iz taline v kalup. Znotraj kalupa se zaradi cevi za hladilno vodo toplota prenese iz plastike v votlini kalupa s toplotno prevodnostjo v cevi za hladilno vodo, nato pa jo hladilno sredstvo odnese s toplotno konvekcijo. Majhna količina toplote, ki je ne odnese hladilna voda, se še naprej prevaja znotraj kalupa, dokler se ob stiku z zunanjim okoljem ne razprši v zrak.
Cikel brizganja je sestavljen iz časa zapiranja kalupa, časa polnjenja taline, časa zadrževanja tlaka, časa ohlajanja in časa odstranjevanja iz kalupa. Čas hlajenja predstavlja največji delež, približno 70–80 %. Zato čas hlajenja neposredno vpliva na dolžino cikla oblikovanja in obseg proizvodnje plastičnih izdelkov. Med fazo odstranjevanja iz kalupa je treba temperaturo plastičnega izdelka ohladiti pod njegovo temperaturo toplotnega popačenja, da se prepreči sprostitev zaradi preostale napetosti ali zvijanje in deformacija, ki jo povzročijo sile odstranjevanja iz kalupa.
Razkalupljanje plastičnih delov
Odstranjevanje plastičnih delov iz kalupa je zadnji korak v ciklu brizganja, to je ročno ali mehansko odstranjevanje plastičnih delov iz kalupa. Čeprav je bil plastični del hladno-posušen, ima odstranjevanje iz kalupa še vedno pomemben vpliv na njegovo kakovost. Nepravilne metode odstranjevanja iz kalupa lahko povzročijo neenakomerno obremenitev plastičnega dela med odstranjevanjem iz kalupa, kar povzroči zvijanje, deformacijo in druge napake med izmetom. Obstajata dve glavni metodi odstranjevanja iz kalupa: odstranjevanje z ejektorskim zatičem in odstranjevanje plošče za odstranjevanje iz kalupa. Pri načrtovanju kalupa je treba izbrati ustrezno metodo odstranjevanja iz kalupa na podlagi strukturnih značilnosti izdelka, da se zagotovi kakovost plastičnega dela.